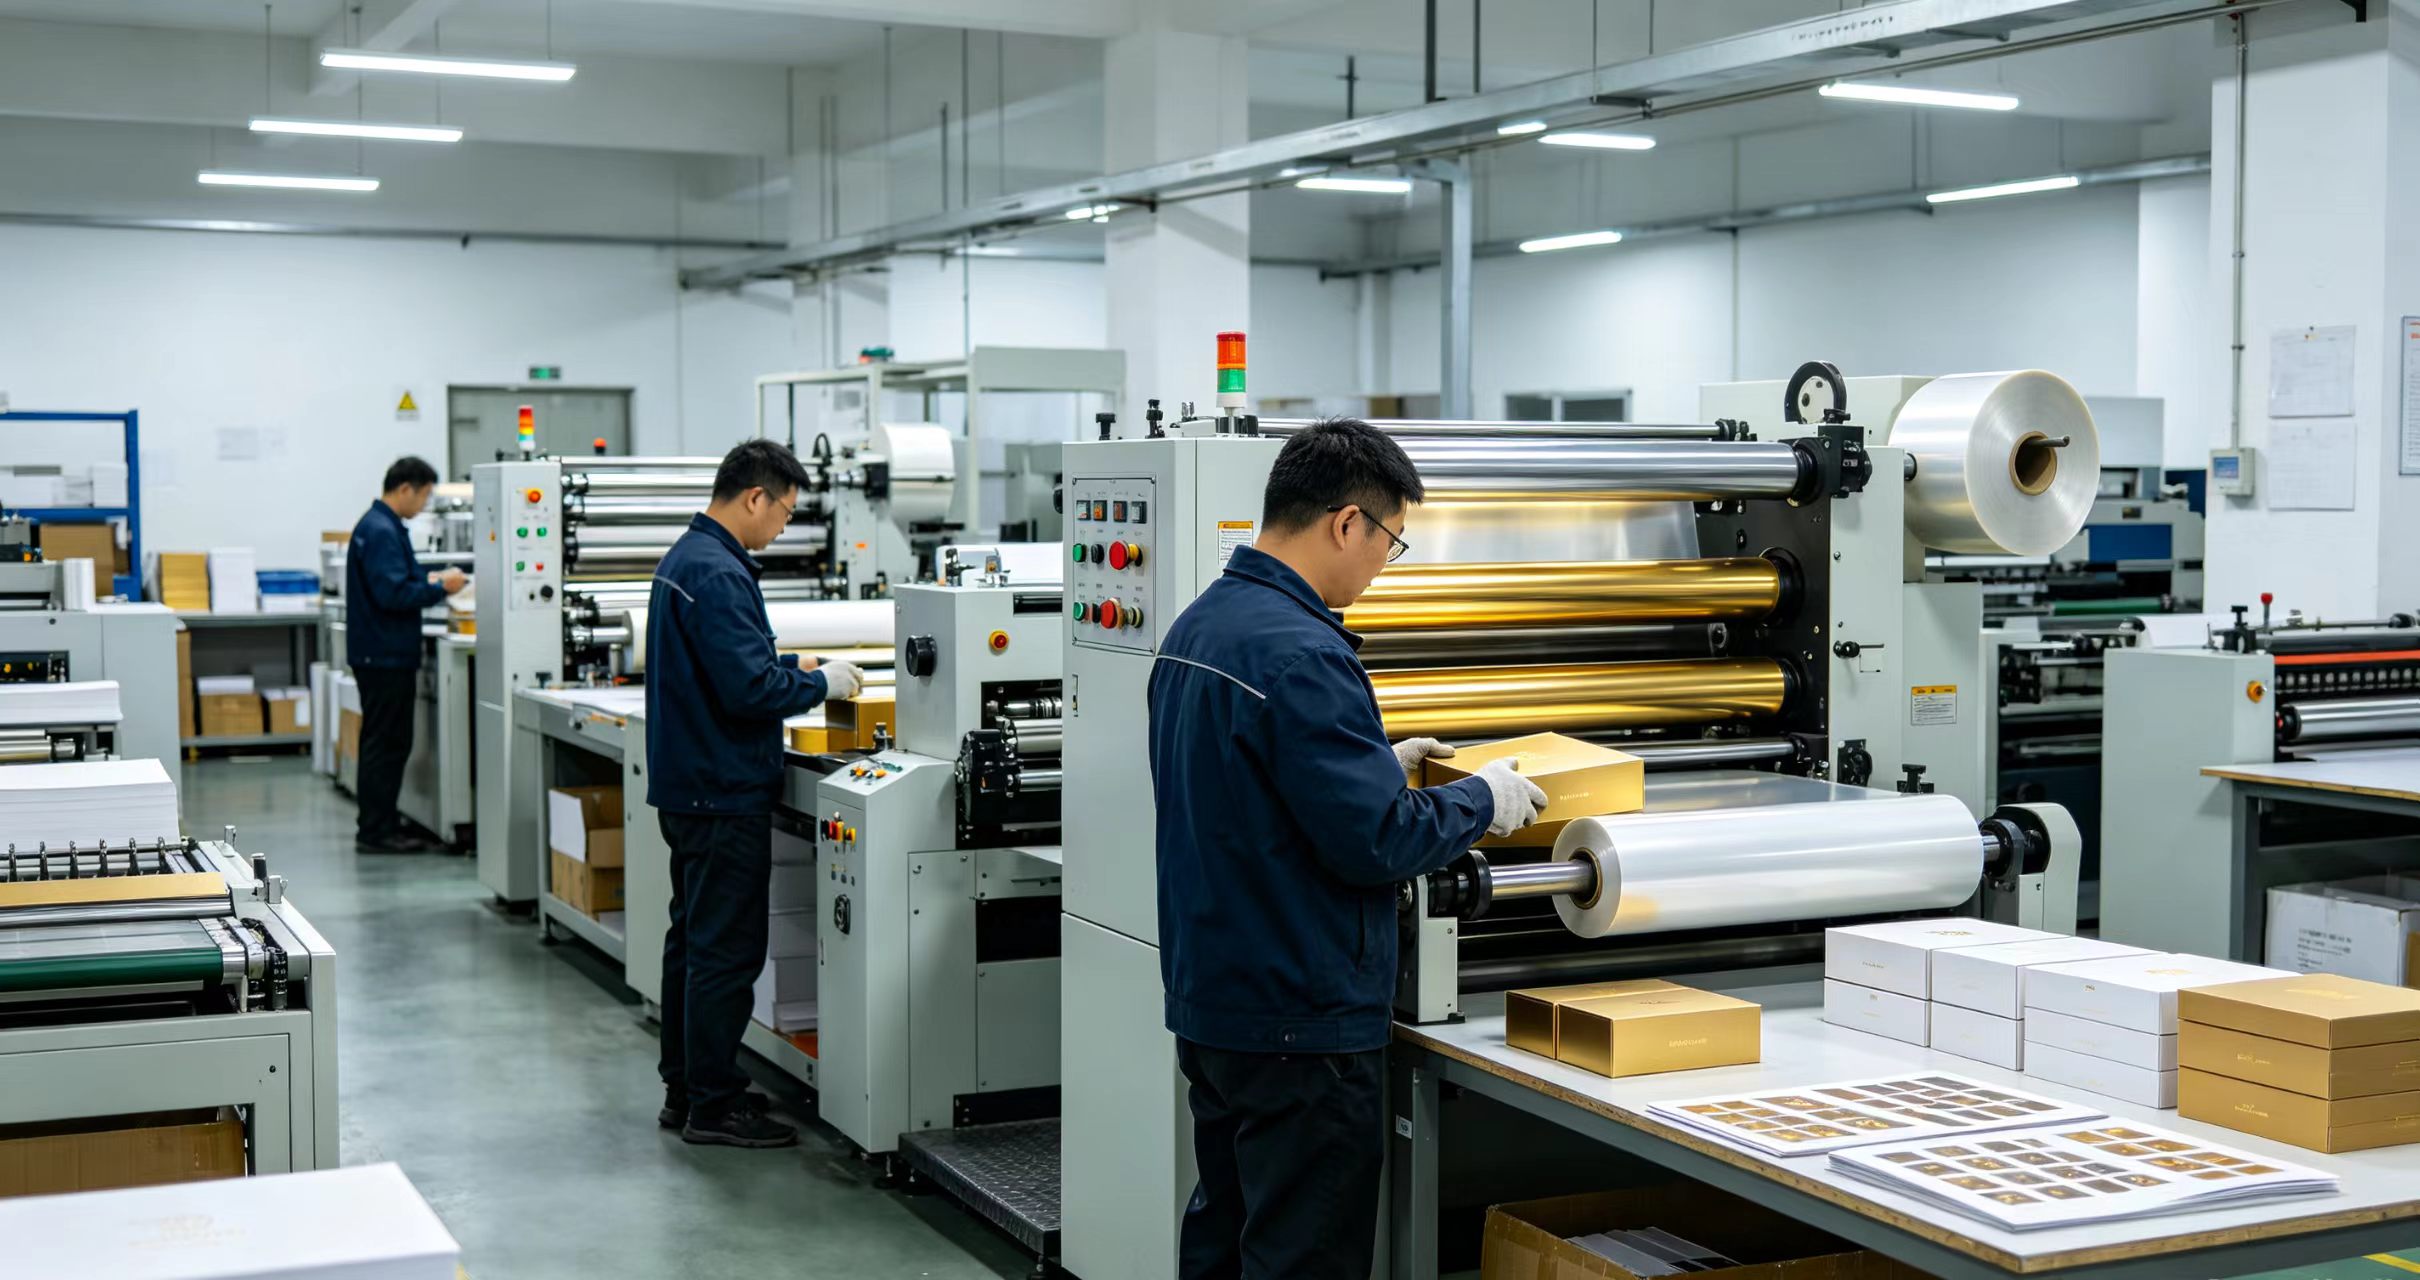
你有没有想过,一本看似简单的结婚证,背后涉及的防伪技术可能比一张银行卡还复杂?在重庆证件制作行业里,真正专业的结婚证制作流程绝不只是“打印+盖章”那么简单。它涉及纸张选型、印刷精度、烫金压印、钢印定位以及信息核验五大技术环节。今天,我从技术原理角度,把这条流程拆成5个可执行的步骤,坦白讲,第3步的误差控制是多数人忽略的关键。
步骤1:基材选择——为什么90%的仿制失败在第一步
结婚证的纸张不是普通A4纸。根据2021年民政部行业标准MZ/T 168-2021,正式结婚证内页采用100%棉纤维无酸纸,克重稳定在160g/m²±3%。这种纸的纤维长度是木浆纸的3-5倍,撕开后有明显的丝状毛边。普通打印纸一撕就断,毛边整齐——这是肉眼鉴别的最快方法。
重庆本地一家从业12年的制作团队负责人告诉我,他们每月经手约200份材料测试,其中73%的失败案例是因为用了铜版纸或双胶纸。“棉纤维纸的吸墨曲线完全不同,普通纸印出来的国徽图案边缘会晕染0.2mm以上,在放大镜下就是致命破绽。”所以,专业流程的第一步不是开机印刷,而是花2-3天时间测试纸张的pH值、耐折度和吸水率。说白了,基材不对,后面全废。
步骤2:印刷与烫金——0.01mm套准精度的技术门槛
结婚证封面的国徽和文字采用热烫金工艺,金箔厚度通常为12μm。印刷机需要将烫金版加热到120-150°C,压力控制在0.3-0.5MPa。这个参数区间很窄:温度低5°C,金箔附着不牢;高5°C,纸张会起泡。
内页的底纹印刷更考验设备。真正的结婚证底纹由纽索线构成,线宽0.05-0.08mm,间距0.15mm。普通胶印机分辨率达到2400dpi才能勉强还原,但纽索线的弧度需要专门的开版算法——每平方厘米约120条曲线,任何两条线的交叉角度误差超过0.5°就会出现肉眼可见的“断线”。
我们在专业结婚证制作流程的实地测试中发现,使用海德堡CD102-6+L印刷机配合UV油墨,套准精度可以做到0.01mm。这个数字什么概念?一根头发丝的直径约0.07mm,也就是说套准误差只有头发丝的七分之一。
步骤3:钢印定位——1.5mm偏移就会露馅的隐藏步骤
钢印是结婚证上最难仿制的部分。正式钢印的直径是40mm,凹凸深度0.4-0.6mm,压力需要达到2-3吨。但真正的问题不在压力,而在定位。
钢印必须同时穿透封面和内页的指定区域,偏移超过1.5mm就会导致封面文字与内页图案错位。重庆某区民政局2022年的内部抽检数据显示,在退回的37份问题证件中,有21份是因为钢印偏移超过2mm。手工盖章的偏移概率是机器定位的8倍。
专业流程在这里会使用光学定位模组:先在纸张上打印微小的十字标记,再由CCD摄像头捕捉标记位置,伺服电机调整钢印模具。整套系统响应时间约0.3秒,定位精度±0.2mm。这套设备成本在12-18万元之间,小作坊根本不会投入。所以如果你看到钢印边缘模糊、凹凸感不均匀,基本可以判断是手工敲的。
步骤4:信息核验——3个数据源交叉比对
很多人以为印上名字和身份证号就结束了。实际上,专业流程要求对姓名、身份证号、登记日期三个字段进行交叉核验。
- 姓名:需要与身份证字号库比对,确认生僻字编码正确(GB 18030-2022标准)
- 身份证号:校验码必须通过ISO 7064:1983 MOD 11-2算法验证
- 登记日期:需符合民政系统工作日历,非工作日登记会自动触发异常标记
这个环节耗时约5-8分钟,但能过滤掉约12%的输入错误。我见过最离谱的案例是身份证号最后一位校验码算错,结果整本证件作废。所以别催,慢工出细活。
步骤5:成品养护——温湿度控制的最后48小时
刚做好的结婚证不能马上装盒。烫金层需要24小时自然固化,钢印区域的纸张纤维需要24小时回弹稳定。专业流程会把成品放在温度22±2°C、湿度50±5%RH的养护室里静置48小时。
为什么?因为刚压印的纸张内部应力没释放,如果立刻装进塑料封套,三天后钢印边缘会出现细微裂纹。这个细节99%的教程不会提,但它直接决定证件的手感和耐久度。重庆夏季湿度经常超过80%RH,养护室的除湿系统必须24小时运行——电费一个月就要多花2000多块。
回头看这5步,专业结婚证制作流程的核心逻辑是材料科学+精密机械+数据校验的三重叠加。每一步的误差容忍度都在毫米甚至微米级。如果你正在寻找相关服务,建议直接问对方三个问题:用什么纸?钢印怎么定位?养护多久?答不上来的,基本可以pass了。毕竟,专业结婚证制作流程的每一个环节,都是用设备和时间堆出来的硬功夫。